 arktika_pro_
Подготовка производства металлоконструкций
Цикл изготовления начинается с изучения проекта и заканчивается передачей готовых изделий для хранения или монтажа. Последовательность операций зависит от назначения конструкции, расчётных нагрузок, габаритов и материала. Техническая документация задаёт геометрию деталей, требования к допускам и соединениям, а также порядок контроля. Для таких специализированных конструкций, как Опоры ЛЭП, особенно важен учёт расчётных нагрузок и требований к монтажу.
До запуска работ определяют, какие элементы будут изготовлены отдельно, где потребуется сварка и в каком виде конструкцию можно перевозить. Эти решения связывают производство с монтажом: крупный узел иногда делят на секции, чтобы упростить транспортировку и последующую сборку.
Проверка чертежей, спецификаций и требований к изделию
Чертежи сопоставляют со спецификациями: проверяют марки стали, размеры профилей, толщину листов, количество деталей и обозначения сварных швов. Отдельно уточняют допуски, требования к отверстиям, фаскам и покрытию. Если в документах обнаружены расхождения, их согласуют до раскроя металла: исправление уже изготовленной детали может потребовать повторной обработки.
По рабочим чертежам составляют ведомость деталей и технологическую последовательность. Для каждого узла учитывают доступ инструмента и сварочного оборудования, а также возможность проверить размеры после сборки.
Выбор металлопроката и входной контроль материалов
Металлопрокат подбирают по марке стали, форме профиля, толщине и условиям эксплуатации. Для строительных конструкций применяют, например, стали классов С245 и С345; конкретный класс задаётся проектом. Входной контроль выявляет несоответствия до обработки: сверяют маркировку и документы на партию, осматривают поверхность, проверяют размеры и отсутствие заметных повреждений.
Результаты проверки фиксируют в производственных документах. Это позволяет связать конкретную партию материала с изготовленными деталями и не допустить использования проката, характеристики которого не подтверждены.
Основные операции обработки металла
Способ обработки определяют по материалу, толщине, форме детали, требуемой точности и последующим операциям. После раскроя детали маркируют, обрабатывают кромки и подготавливают к сборке. Выбор технологии влияет на ширину реза, состояние поверхности и возможность выдержать заданную геометрию.
Резка, сверление, гибка и механическая обработка
Заготовки получают лазерной, плазменной или газокислородной резкой, а также пилением. Лазер применяют для тонких листов и контуров с небольшими допусками; газокислородная резка подходит для более толстого проката, но обычно оставляет кромку, требующую дополнительной обработки. Отверстия выполняют сверлением или пробивкой с учётом их диаметра, расположения и требований чертежа.
Гибка изменяет форму листа или профиля без разделения материала. Радиус и угол выбирают с учётом толщины, пластичности стали и направления прокатки: слишком малый радиус может вызвать трещины. Фрезерование и торцевание применяют, когда нужно обработать плоскость, торец либо посадочную поверхность.
Сборка узлов и соединение деталей
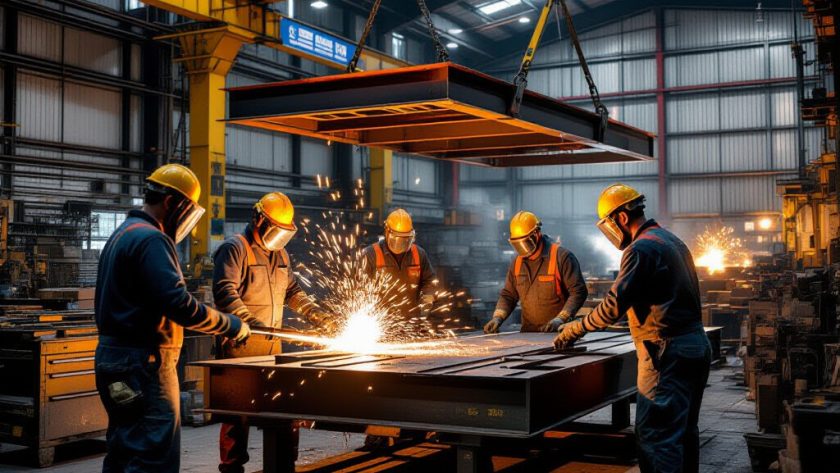
Детали размещают в сборочных приспособлениях и временно фиксируют, чтобы сохранить проектные размеры до завершения соединения. Сварку выполняют ручным дуговым, полуавтоматическим способом в защитном газе или другим методом, предусмотренным технологией. Способ выбирают по толщине металла, типу шва, положению при сварке и условиям доступа.
Последовательность наложения швов планируют с учётом усадки и возможной деформации. Болтовые соединения используют там, где проект предусматривает разборность или монтаж на объекте. После соединения проверяют взаимное положение элементов и соответствие узла чертежу.
Контроль качества и защита готовых конструкций
Контроль охватывает материал, размеры, сварные соединения и состояние поверхности. Проверки проводят на промежуточных этапах и после завершения изготовления, а результаты измерений и выявленные отклонения заносят в документацию.
Проверка геометрии и сварных соединений
Длину, высоту и положение отверстий измеряют рулеткой, штангенциркулем, угольником или шаблонами. Отклонения сопоставляют с допусками проекта, поскольку единого допустимого значения для всех типов конструкций нет. Сварные швы осматривают визуально; при требованиях проекта применяют неразрушающий контроль, например ультразвуковой или магнитопорошковый метод.
Выборочный или сплошной объём контроля задают проект и технологические документы. Проверяют форму шва, наличие трещин, подрезов и непроваров, а также соответствие размера шва заданному значению.
Подготовка поверхности и нанесение защитного покрытия
Перед окрашиванием удаляют окалину, ржавчину, масло и пыль. Абразивная очистка до степени Sa 2½ по ISO 8501-1 означает удаление видимых загрязнений и почти всей окалины и ржавчины; требования к подготовке определяют проект и система покрытия. Затем наносят грунт и последующие слои, если они предусмотрены спецификацией.
Покрытие снижает воздействие влаги и коррозионной среды на металл. Его тип выбирают по условиям эксплуатации, а толщину сухого слоя проверяют толщиномером и сопоставляют с документацией. Повреждения покрытия после контроля или перемещения устраняют до отгрузки.
Подготовка металлоконструкций к доставке
При планировании перевозки учитывают длину, ширину, высоту и массу изделий, а также ограничения транспорта и условия разгрузки. Схема размещения должна предотвращать смещение груза и контакт деталей, способный повредить кромки или покрытие.
Маркировка, упаковка и размещение изделий
На элементы наносят обозначения, совпадающие с чертежами и монтажными схемами. Маркировка помогает определить принадлежность детали к узлу и порядок её установки. Мелкие крепёжные элементы упаковывают отдельно, а контактные поверхности и окрашенные участки защищают прокладками и упаковочными материалами.
При укладке учитывают форму и центр тяжести изделия. Между элементами размещают прокладки, а выступающие части фиксируют так, чтобы они не принимали случайную нагрузку. Для длинномерных конструкций проверяют опорные точки: неправильное размещение может вызвать прогиб.
Крепление груза и приёмка конструкций на объекте
Груз закрепляют ремнями, цепями или другими средствами, рассчитанными на его массу и схему размещения. Крепления не должны пережимать тонкие элементы или повреждать защитный слой. При приёмке сверяют маркировку, количество мест, комплектность, состояние изделий и сопроводительные документы: накладные, спецификацию, документы на материалы и результаты предусмотренных проверок.
Если обнаружены повреждения, недостача или расхождения с документацией, их фиксируют до передачи конструкций в монтаж. Такая проверка связывает производственный контроль с дальнейшей сборкой и помогает выявить дефекты, возникшие при перевозке.


